English
 简体中文
O que significa "qualidade" para uma lona de sapatilha de freio
A qualidade na fabricação de lonas de freio não é um resultado de teste único. É a consistência do desempenho de atrito, estabilidade térmica, precisão dimensional e integridade mecânica em cada lote enviado por uma fábrica, e um comprador que disponível um fornecedor deve procurar evidências de todos os quatro.
A consistência do atrito vem em primeiro lugar. Os revestimentos de caminhões pesados são normalmente formulados para manter um coeficiente de atrito entre 0,35 e 0,45, e a janela de facilidades do fabricante é aproximadamente 0,05 acima ou abaixo da meta em toda a faixa de temperatura. Se o atrito passar para fora dessa janela, os motoristas experimentarão uma frenagem fraca ou uma resposta de frenagem desconfortável e áspera, e o revestimento se desgastará de maneira irregular.
A estabilidade térmica é igualmente importante. O desbotamento do revestimento, a perda de atrito em altas temperaturas, é um dos principais contribuintes para emergências de frenagem de caminhões pesados em longas descidas. Um revestimento de qualidade verificado mantém sua queda de atrito entre 100 C e 300 C dentro da janela declarada, em vez de cair bruscamente quando o tambor esquenta.
Controle de materiais-primas: onde a qualidade é decidida
Cada defeito de qualidade encontrado em um revestimento acabado pode ser atribuído a uma decisão sobre matéria-prima tomada semanas antes, e é por isso que a inspeção do material recebido é a primeira linha de defesa. Uma formulação de lona de freio é construída a partir de quatro famílias de ingredientes, e cada uma delas precisa de verificações de limitações definidas antes de entrar na produção.
- Ligantes de resina, geralmente fenólicos: Os lotes recebidos são selecionados quanto ao tempo de gelificação, específicos e conteúdo de fenol livre.
- Fibras de reforço como aramida, vidro e lã mineral: distribuição de comprimento, resistência à tração e teor de umidade são registrados.
- Modificadores de fricção, incluindo abrasivos e transferências sólidas: a distribuição do tamanho das partículas e a pureza química são verificadas por análise de peneira.
- Enchimentos e auxiliares de composição: densidade, absorção de óleo e consistência de cor são comparadas com as especificações aprovadas pelo fornecedor.
Cada lote recebido carrega um código de lote exclusivo que vincula a entrega da matéria-prima ao número da peça do revestimento acabado. Se uma consulta voltar do campo, o fabricante poderá rastrear a peça com falha até o fornecedor, os dados de entrega e o certificado de teste em poucos minutos. De acordo com as regras da IATF 16949, essa rastreabilidade é auditável e não opcional.
Processo de fabricação: controlado em cada etapa
Depois que os materiais aprovados chegam à produção, a qualidade é decidida pela disciplina do processo: um procedimento documentado para cada etapa, um parâmetro registrado para cada ciclo e uma verificação de saída verificada após cada operação. Os pontos de controle são os mesmos, quer a planta construída apenas lonas ou sapatas de freio com revestimento completo.
- Pesagem e mistura: a formulação é pesada com uma tolerância de 0,5 por cento e misturada em um ciclo cronometrado de alto cisalhamento. Os registros do misturador registram o tempo do ciclo, a velocidade da lâmina e a temperatura da mistura.
- Moldagem: a mistura pré-formada é prensada em revestimentos verdes sob pressão e temperatura do molde controlada. As configurações da imprensa são registradas por ciclo e revisadas diariamente.
- cura: os revestimentos são cozidos em um programa de aquecimento escalonado que remove voláteis e retículas da matriz de resina. Os dados do perfil do forno são arquivados por lote.
- Moagem e acabamento: as superfícies são retificadas até a tolerância de espessura especificada e uma amostra de cada lote é medida em relação ao desenho da FMSI para espessura, largura e raio do arco.
- Montagem para sapatos forrados: o torque de rebitagem, a profundidade do escareador e o alinhamento do furo são funcionados, juntamente com a folga entre o revestimento e a alma da sapata.
- Marcação e embalagem: o número FMSI, o código do lote e os dados de fabricação estão marcados permanentemente em cada peça, completando o ciclo de rastreabilidade.
A mesma disciplina se aplica ao lado metálico da sapata do freio. As sapatas de aço devem manter a esquadria entre a alma e a plataforma e as posições dos furos dos rebites dentro da tolerância do desenho, e isso é um trabalho para dispositivos de medição, não para inspeção visual. Em peças como Sapata de freio de aço 4709ES2 , as verificações dimensionais são realizadas em um medidor dedicado no final da linha de usinagem.
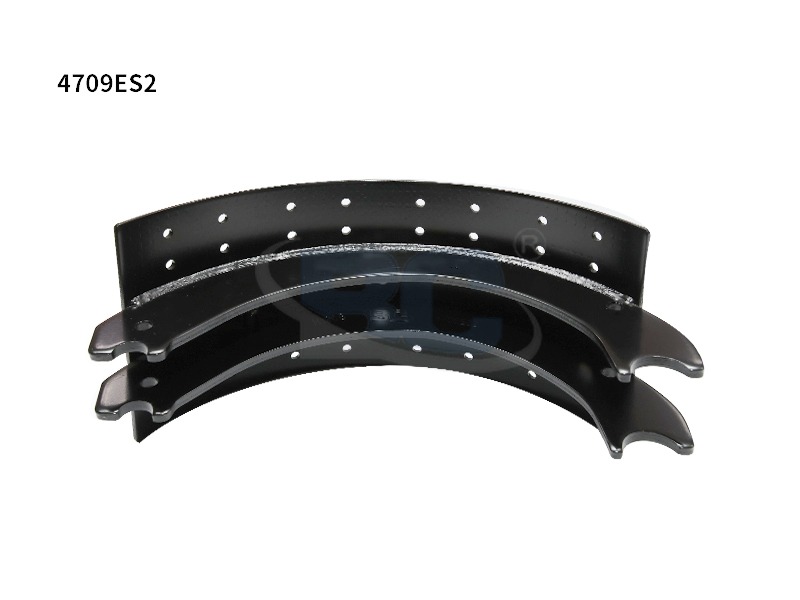 Fabricantes OEM de sapata de freio personalizada 4709ES2, exportador, empresa Zhejiang Bangchi Auto Parts Co., Ltd. É fabricante OEM de sapata de freio 4709ES2 personalizada na China, exportador, empresa, número de peça: 4709ES2 Produ ... Ver Produto →
Testeee: o que é medido antes do envio
Nenhum revestimento sai de uma fábrica com controle de qualidade sem passar por uma bateria definida de testes laboratoriais, e os limites de facilidades são específicos e mensuráveis. Os critérios abaixo representam os principais testes de liberação usados para revestimentos de reposição para serviços pesados.
| Test | O que verifica | Aceitação típica |
| Resistência ao cisalhamento | Adesão do forro à teia | Min 12 MPa, sem delaminação |
| Fricção e desbotamento | Estabilidade Mu de 100 C a 300 C | Dentro de 0,05 do valor alvo |
| Taxa de desgaste | Vida útil de longa distância | Máx. 0,2 mm por 1.000 km |
| Inspeção dimensional | Espessura, largura, raio do arco | Por tolerância de desenho FMSI |
| Puxador de rebite (sapatos forrados) | Retenção mecânica | Sem afrouxamento na carga nominal |
Os resultados laboratoriais são confirmados com uma amostra de cada lote de produção, e não apenas quando uma nova formulação é introduzida. A amostragem em nível de lote é o que transforma uma boa receita de material em um produto de proteção confiável, porque detecta desvios no processo antes de chegar ao cliente.
Mesmo uma peça de substituição simples, como o 4515 lona de freio deve passar pela sequência completa de cisalhamento, desbotamento e dimensional antes de chegar ao armazém. Os testes não são reservados ao desenvolvimento de produtos; eles são uma porta de rotina para cada lote.
 Fabricantes, exportadores e empresas OEM de lonas de freio personalizadas 4515 É um fabricante OEM de lona de freio personalizada 4515 da China, exportador, empresa, número da peça: 4515 Lini de freio ... Ver Produto →
Tolerâncias Dimensionais e Conformidade FMSI
Um número FMSI é uma promessa: um revestimento que carrega um número específico deve corresponder a todos os outros revestimentos com o mesmo número em termos de forma, ajuste e comportamento de atrito. FMSI, o Friction Materials Standards Institute, publica uma geometria de referência que define cada número de peça, e um fabricante que imprime um número FMSI em uma caixa declara que a peça está em conformidade com essa referência.
As dimensões críticas em um revestimento resistente são a espessura, a largura, o raio do arco da superfície de atrito e a posição e profundidade dos furos ou chanfros dos rebites. A espessura é normalmente controlada para cerca de 0,10 mm acima ou abaixo do valor do desenho. A geometria da umidade e do chanfro é igualmente importante porque afeta o ruído, a evacuação de poeira e o comportamento inicial da camada.
Para aplicações de substituição, como o Sapata de freio revestida 4707Q , a profundidade do escareamento do rebite e a folga entre o forro e a alma da sapata são verificadas em cada amostra retirada do lote. Essas duas características decidem se a sapata pode ser instalada sem hardware de bateria existente sem modificação.
 Fabricantes, exportadores e empresas OEM de sapatas de freio revestidas personalizadas 4707Q Zhejiang Bangchi Auto Parts Co., Ltd. É fabricante OEM de sapata de freio revestida 4707Q personalizada da China, exportador, empresa, número de peça: 4707Q Prod ... Ver Produto →
Certificação, Auditorias e Rastreabilidade Verificada
Uma reivindicação de qualidade é tão forte quanto a certificação por trás dela, e para componentes de freio essa certificação é IATF 16949. Uma planta certificada pela IATF 16949:2016 passou por uma auditoria documentada de terceiros de seu sistema de gestão de qualidade: planos de controle, análise de modo de falha, aprovação de fornecimento, registros de evidências e arquivos de treinamento de funcionários são todos todosdos, e o certificado é examinado por meio de auditorias de vigilância anuais.
concluiu sua transição para a nova da auditoria de certificação IATF 16949:2016, colocando sua produção de sapatas e revestimentos de freio para serviços pesados sob o mesmo sistema de qualidade usado em toda a cadeia de fornecimento automotivo global. Um comprador pode solicitar o número do certificado, o organismo de certificação e os dados da última auditoria, e um fabricante legítimo fornecerá todos os três sem hesitação. A história completa do sistema de qualidade está documentada em seu página de perfil da empresa .
Perguntas frequentes
Qual é o teste de qualidade mais importante para uma lona de sapatilha de freio?
O teste de resistência ao cisalhamento ocupa o primeiro lugar porque verifica se o revestimento permanece colado à alma do calçado sob carga. O limite de facilidade típico para revestimentos reforçados é de no mínimo 12 MPa sem delaminação, amostrados em cada lote.
Como a numeração FMSI está relacionada com a qualidade?
Um número FMSI define como características de forma, ajuste e fricção de um revestimento. A qualidade é garantida quando uma peça fabricada corresponde às tolerâncias de desenho da FMSI, normalmente 0,10 mm acima ou abaixo da espessura, de modo que ela é instalada e funciona como uma peça de referência.
Que certificação um fabricante de lonas de freio deve possuir?
A certificação do sistema relevante é IATF 16949:2016, mantida através de auditorias anuais de supervisão de terceiros. Os compradores devem solicitar o certificado, o organismo de certificação e os dados de auditorias recentes, em vez de aceitar uma autorização verbal.
Com que frequência os lotes de produção são testados?
Plantas com controle de qualidade testam uma amostra de cada lote quanto à resistência ao cisalhamento, estabilidade de atrito e precisão dimensional, não apenas durante o desenvolvimento da formulação. A amostragem em nível de lote detecta desvios no processo antes que as peças defeituosas cheguem aos clientes.
Mais respostas sobre seleção, manutenção e substituição são coletadas no página de perguntas frequentes .