
 English
 简体中文
Um trator 6x4 puxando um reboque carregado precisa do mesmo torque de parada previsível em todas as posições das rodas, estejam os tambores frios no pátio matinal ou quentes após uma longa descida de montanha. Quando uma lona de freio de reposição é instalada com o coeficiente de atrito errado, a primeira reclamação geralmente é vaga: longo curso do pedal do freio, um tambor quente ou uma lona que brilha em poucas semanas. A causa raiz raramente é a espessura do revestimento ou o ajustador automático de folga. É o coeficiente de atrito do material de revestimento.
O coeficiente de atrito (μ) é o parâmetro mais influente no desempenho das lonas de freio. Ele decide quanto torque de frenagem o atuador pode produzir, quão rápido esse torque diminui à medida que a temperatura do tambor aumenta e quão rapidamente o revestimento e o tambor se desgastam. Se errar, nenhuma instalação cuidadosa ou hardware premium consertará o freio.
Qual coeficiente de atrito realmente mede para uma lona de freio
O coeficiente de atrito é a razão entre a força tangencial gerada na interface revestimento-tambor e a força normal que pressiona o revestimento contra o tambor (μ = F/N). Não é uma constante física fixa. A mesma formulação pode fornecer valores diferentes dependendo da temperatura, velocidade de deslizamento, pressão de contato, acabamento superficial do tambor e umidade.
Para freios a tambor para serviços pesados, um revestimento prático tem um coeficiente nominal entre 0,35 e 0,45, e muitas especificações europeias de equipamentos originais ficam na faixa de 0,38–0,42. Se uma lona tiver uma classificação de 0,40 em um teste de bancada fria, mas cair para 0,28 quando a superfície do tambor passar de aproximadamente 350°C, o freio não estará mais produzindo o torque para o qual o circuito pneumático foi projetado. O motorista empurra com mais força ou o sistema eletrônico compensa e os freios restantes ficam sobrecarregados. É por isso que frotas experientes interpretam o atrito como uma curva, e não como um único número. Antes de avaliar essa curva, é útil entender como as lonas e as sapatas de freio funcionam juntas, porque a lona gera o atrito enquanto a sapata o transporta para dentro do conjunto do tambor.
Códigos de letras de fricção e o que eles significam
Para manter o problema administrável, os graus de revestimento são expressos com códigos de duas letras sob a SAE J661 e convenções similares ECE R90. A primeira letra descreve o atrito durante a fase normal (fria) e a segunda letra descreve a fase quente. Uma nota EE – 0,35 a 0,45 em ambas as fases – é uma escolha comum para serviços pesados. Um grau FF (0,45 a 0,55) proporciona uma mordida fria mais agressiva, mas precisa de uma combinação de tambor e revestimento que possa gerenciar o calor extra. Perseguir uma letra mais alta não é automaticamente um upgrade.
Por que a classificação nominal não é suficiente
O código de duas letras é uma banda larga, não uma garantia. Dois revestimentos estampados com o mesmo código podem mostrar inclinações de desbotamento e comportamento de recuperação muito diferentes. O que importa para um caminhão em serviço comercial é a curva completa de atrito: o valor do frio, o comportamento à medida que a temperatura sobe, o ponto onde começa o desbotamento e quão completamente o material se recupera após o resfriamento. O código impresso informa apenas em qual zona o material reside.
O polimento também altera o coeficiente aparente. Um revestimento novo deve assentar no tambor antes que seu atrito no mundo real se estabilize; até que as duas superfícies compartilhem o mesmo raio, o contato se concentra em uma faixa estreita, as temperaturas locais aumentam e o atrito efetivo fica abaixo do valor nominal do material.
Como o coeficiente de atrito altera o desempenho real de parada
Torque de parada e demanda de atuação
O torque de frenagem em um freio a tambor é aproximadamente proporcional ao coeficiente de atrito, multiplicado pela força de atuação e pelo raio do tambor, com um ganho adicional do came S ou da geometria da cunha. Aumente μ de 0,35 para 0,45 e a mesma pressão de ar produz cerca de 28% mais torque. Isso parece desempenho gratuito, mas acarreta custos reais: mais calor gerado na interface, maior tensão dentro do material de fricção e desgaste mais rápido do tambor.
Desvanecimento térmico, recuperação e equilíbrio de freio
Cada parada converte a energia cinética do veículo em calor na interface revestimento-tambor. A função do revestimento é continuar proporcionando atrito à medida que a temperatura aumenta. Os materiais à base de resina amolecem e oxidam quando superaquecidos, razão pela qual a letra da fase quente no código de fricção é tão importante quanto a letra da fase fria. Um revestimento termicamente estável mantém seu coeficiente de fase quente dentro da mesma faixa que seu valor de fase fria, para que o motorista não descubra repentinamente uma sensação de frenagem diferente no meio da descida.
O atrito também precisa corresponder ao eixo. Uma sapata esquerda em 0,42 e uma sapata direita em 0,32 criam tração sob frenagens bruscas, temperaturas irregulares do tambor e desgaste prematuro na lateral que trabalha mais. Em grupos de múltiplos eixos, códigos de atrito incompatíveis alteram a contribuição de frenagem entre os eixos durante uma parada de emergência, o que pode fazer com que um veículo deixe de cumprir os requisitos de distância de parada FMVSS 121.
A compensação entre atrito e desgaste
Maior atrito não significa melhor; isso significa diferentes consequências de engenharia. Com a mesma força de atuação, um revestimento de alto μ gera mais calor por parada e remove mais material do tambor a cada rotação. O próprio revestimento também se desgasta mais rapidamente, porque a tensão de cisalhamento transmitida através da camada de fricção aumenta. Os revestimentos μ inferiores são mais suaves no tambor, mas exigem mais força para gerar o mesmo torque – um problema quando o sistema de ar é marginal, os ajustadores de folga estão gastos ou o veículo opera perto da carga máxima.
O custo operacional mais alto geralmente vem de uma incompatibilidade: um revestimento equipado com maior atrito do que a especificação OE na tentativa de corrigir o desbotamento, que então brilha, marca o tambor e se desgasta precocemente. A especificação de menor atrito geralmente dura mais porque o freio não sofre sobrecarga térmica em cada ciclo. Do ponto de vista da aquisição, o revestimento mais barato raramente é o travão mais barato; uma queda de 0,05 no μ do mundo real geralmente aparece como um aumento mensurável na distância de parada de um veículo carregado.
| Banda de fricção | Padrão de serviço típico | Desgaste e comportamento térmico | Demanda de atuação |
|---|---|---|---|
| 0,30–0,35 | Rotas rodoviárias de linha e velocidade constante | Desgaste mais lento do revestimento e do tambor, temperaturas de funcionamento mais baixas | Superior; precisa de força pneumática total para atingir o torque necessário |
| 0,38–0,42 | Transporte regional misto, especificação OE padrão | Desgaste equilibrado, carga térmica moderada | Equilibrado; o ponto de design mais comum para freios S-cam |
| 0,45–0,55 | Profissional, rampas íngremes, cargas pesadas repetidas | Desgaste mais rápido, maior risco de arranhões no tambor se a superfície do tambor for áspera | Menor por parada, mas o controle do calor se torna o fator crítico |
Escolhendo um nível de atrito para seu ciclo de trabalho
A seleção deve começar com o código de fricção original estampado no revestimento original, e não com a ambição de melhorar o freio. Os caminhões de longo curso que circulam em velocidades constantes geram menos calor por parada e podem conviver confortavelmente com um revestimento de faixa intermediária. Veículos profissionais – caminhões basculantes, betoneiras, caminhões de lixo – liberam repetidamente energia cinética pesada; eles precisam de uma formulação cuja fase quente permaneça estável, mesmo que o atrito nominal não seja o número mais alto do catálogo. Uma opção documentada de fricção média, como o 4311 lona de freio é um bom ponto de referência para uso regional misto. Para frotas com tambores padrão de 16,5 polegadas, permanecer dentro de uma classe de fricção conhecida simplifica o inventário, a montagem e o treinamento do motorista. Frotas que preferem substituir o conjunto completo em vez de manusear revestimentos separados podem especificar o Sapata de freio revestida 4707Q , que chega com o material de fricção já fixado e pronto para instalação.
 Fabricantes, exportadores e empresas OEM de sapatas de freio revestidas personalizadas 4707Q Zhejiang Bangchi Auto Parts Co., Ltd. É fabricante OEM de sapata de freio revestida 4707Q personalizada da China, exportador, empresa, número de peça: 4707Q Prod ... Ver Produto →
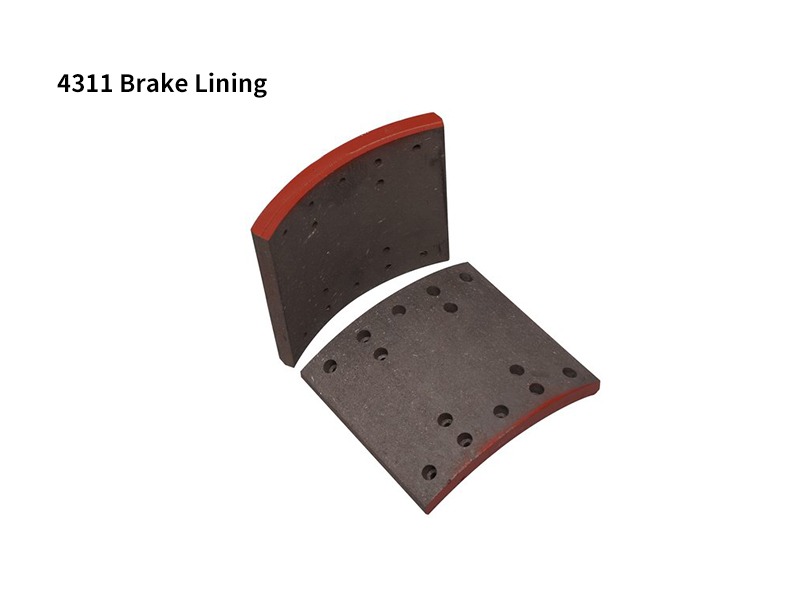 Fabricantes, exportadores e empresas OEM de lonas de freio personalizadas 4311 Zhejiang Bangchi Auto Parts Co., Ltd. É China Custom 4311 Brake Lini OEM Fabricantes, Exportador, Empresa, Número da peça: 4311 Brake Lini ... Ver Produto →
A consistência da fabricação mantém o coeficiente honesto
O coeficiente de atrito é uma formulação e resultado do processo. Tipo de resina, mistura de fibra, conteúdo metálico e de grafite, temperatura de cura e moagem, tudo muda. Um fabricante que não consegue manter essas variáveis lote após lote enviará revestimentos estampados em 0,40 que funcionam como 0,36 em serviço. É por isso que os compradores sérios pedem a curva de atrito e o relatório de teste do lote, não apenas o código da letra. Um processo de montagem controlado apoiado por Fabricação de componentes de freio com certificação IATF 16949 altera a quantidade de variação que você pode esperar entre as execuções de produção.
Fornecedores com sistemas de qualidade documentados lançam produtos com comportamento conhecido. O 4709 lona de freio , por exemplo, é fornecido com características de atrito documentadas para que um pedido de substituição se comporte como o primeiro pedido. Mesmo o coeficiente de atrito correto não pode evitar um eventual desgaste, portanto, saber os sinais de que um revestimento atingiu o fim da sua vida útil ajuda você a agendar a troca antes que o tambor seja danificado.
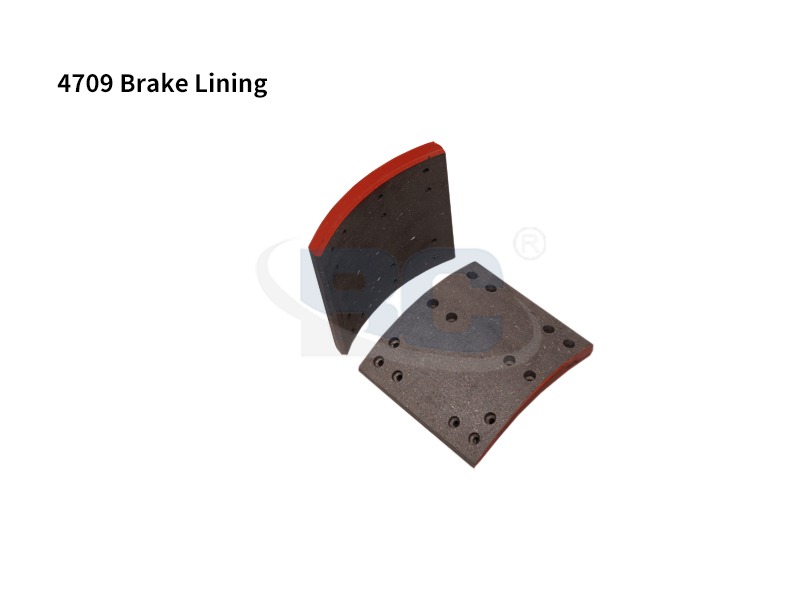 Fabricantes, exportadores e empresas OEM de lonas de freio personalizadas 4709 Zhejiang Bangchi Auto Parts Co., Ltd. É um fabricante OEM de lona de freio personalizado 4709 da China, exportador, empresa, número da peça: 4707 Lini de freio ... Ver Produto →
Uma maneira prática de especificar o revestimento da sapata de freio
Se você estiver reconstruindo um freio, adquirindo lonas para uma frota ou revisando uma nova linha de produtos, a mesma disciplina se aplica:
- Leia o código de fricção estampado no revestimento original e permaneça na mesma classe, a menos que o ciclo de trabalho tenha realmente mudado.
- Solicite ao fornecedor a curva completa de temperatura de atrito, incluindo desbotamento a quente e dados de recuperação, e não um único número nominal.
- Mantenha o mesmo grau de atrito em ambas as sapatas de um eixo e, idealmente, em todos os eixos do mesmo grupo de freios.
- Inspecione a superfície do tambor – um tambor áspero, rachado ou com manchas duras altera o atrito efetivo de qualquer revestimento.
- Verifique a consistência do lote verificando o sistema de qualidade e a documentação de teste do fabricante.
O coeficiente de atrito não é um valor de marketing. É o elo de engenharia entre o atuador, o tambor, o revestimento e a estrada. Escolha-o deliberadamente, verifique-o com os dados, e o revestimento da sapata do freio fornecerá o poder de frenagem, a vida útil e o perfil de custo para o qual o veículo foi projetado.


